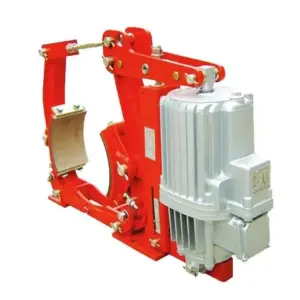
Temperature rise is one of the fastest ways to turn a “correctly sized” industrial brake into a reliability problem. Excess heat accelerates lining wear, hardens seals, changes friction behavior (fade), and shortens the life of coils, thrusters, and hydraulic components. If you want repeatable braking torque and predictable maintenance intervals, you need a temperature rise test that matches real duty—not a generic bench run.
This article explains how to design an industrial brake temperature rise test with practical calculations, test-cycle design, sensor placement, and clear pass/fail criteria. Examples are mapped to typical use cases of our products such as YWZ13 electro-hydraulic drum brakes, YPZ2 electro-hydraulic disc brakesy Frenos de disco a prueba de fallos SH hidráulicos.
[Image Placeholder] Test stand overview: motor + inertia + brake assembly + data acquisition (DAQ) + airflow direction arrows.
1) Definir el objetivo de la prueba (¿qué decisión apoyará esta prueba?)
Antes de seleccionar sensores o escribir un ciclo de prueba, defina la decisión que desea tomar, porque el ciclo de trabajo y los criterios de aceptación variarán:
- Validación de tipo/diseño: confirmar que un diseño de freno puede sobrevivir a un ciclo de trabajo objetivo sin sobrecalentarse o desvanecerse.
- Aceptación de producción: verificar que cada unidad cumpla con una línea base térmica y funcional controlada (ejecución más corta, repetibilidad estricta).
- Verificación de la aplicación: simular el funcionamiento de la máquina del cliente (muy útil para ventas ingeniería, porque reduce el riesgo de puesta en marcha).
En aplicaciones de grúas, polipastos, transportadores y viento, una prueba útil de aumento de temperatura generalmente cubre: (1) paradas dinámicas repetidas (generación de calor) y (2) comportamiento de mantenimiento en caliente/estacionamiento (absorción de calor verificación de torque estático).
2) Recopilar los cuatro números que impulsan el calor
Para diseñar un ciclo de trabajo que represente el calor de operación real, necesita las siguientes cuatro entradas en (o reflejadas en) el eje del freno:
- Velocidad en el acoplamiento del freno (rpm)
- Inercia equivalente (kg·m²)
- Paradas por hora (o frecuencia de ciclo)
- Tiempo de frenado por parada (s)
Si solo tiene datos de la placa de motor, aún puede estimar, pero la inercia es el parámetro que más se suele pasar por alto, y generalmente es donde surgen problemas térmicos.
| Entrada | Qué significa | Cómo obtenerlo (práctico) |
|---|---|---|
| Velocidad (rpm) | Velocidad de acoplamiento del freno en el eje del freno | Retroalimentación del encoder/VFD; o rpm del motor ÷ relación de engranajes |
| Inercia J (kg·m²) | Inercia reflejada total vista por el freno | Modelo de accionamiento, datos del OEM o prueba de desaceleración medida |
| Paradas/hora | Con qué frecuencia el freno absorbe energía | Registros PLC; datos del ciclo del operador; temporización de video |
| Tiempo de parada (s) | Establece potencia máxima y choque | Requisito de control, límite de seguridad o tiempo de parada medido |
3) Convertir ciclo de trabajo en energía y carga térmica (cálculo simple que cambia todo)
Una vez que tenga la velocidad, la inercia y la frecuencia de parada, puede estimar cuánta energía convierte el freno en calor.
Energy per stop (rotational system):
E_{parada}=\frac{1}{2}J\omega^2Average braking power (strong predictor of steady temperature rise):
P_{prom}=E_{parada}\times\frac{N}{3600}Peak braking power (useful for fade risk and “hot spots”):
P_{máx}=T\times \omegaWorked example you can copy into a spreadsheet
Assume a travel mechanism where the brake sees: J = 40 kg·m², speed 800 rpm (ω ≈ 83.78 rad/s), and 30 stops/hour.
Then: Estop ≈ 0.5 × 40 × 83.78² ≈ 140 kJ. Average braking power Pavg ≈ 140,000 × 30 / 3600 ≈ 1.17 kW.
Este “~1.2 kW promedio” suele ser la diferencia entre un freno que se estabiliza en 110°C y uno que sube más allá de 180–220°C dependiendo del flujo de aire y el material de fricción.
4) Definir condiciones límite (ambiente, flujo de aire, montaje) o su prueba no será repetible
Los resultados térmicos pueden variar drásticamente con el flujo de aire y la geometría de instalación. Dos laboratorios pueden realizar “la misma prueba” y obtener temperaturas muy diferentes si uno tiene un ventilador que sopla sobre el freno y el otro no. Establezca y registre estas condiciones límite:
- Temperatura ambiente: registrar y controlar si es posible (por ejemplo, 20–30°C). Siempre informe ΔT, no solo la temperatura absoluta.
- Velocidad del aire en el freno: medir con un anemómetro. Incluso ~0.5–1.5 m/s de flujo de aire puede reducir significativamente las temperaturas máximas.
- Orientación de montaje: la orientación vertical vs horizontal puede cambiar la absorción de calor en la estructura y los reservorios de aceite.
- Efecto del recinto: El cambio de “marco abierto” vs “cubierta de protección” afecta la convección. Si su aplicación usa una cubierta, pruébelo con ella.
[Image Placeholder] Airflow measurement points (front/back of brake, near thruster motor, near disc/drum surface).
Informe la temperatura como aumento sobre el ambiente:
\Delta T = T_{max}-T_{ambiente}5) Plan de instrumentación: dónde medir la temperatura (canales mínimos que realmente detectan problemas)
A temperature rise test is only as good as sensor placement. Use Type-K thermocouples for trend data and an IR camera to validate surface hot spots. A practical sampling rate is 1 Hz (1 sample/second) for stop-cycle testing.
Para frenos de tambor/bloque electrohidráulicos (por ejemplo, serie YWZ13)
- Superficie exterior de la rueda del freno cerca de la pista de roce (2 puntos, 180° separados)
- Placa de respaldo de revestimiento cerca de la superficie de fricción (al menos 1 punto por zapata)
- Brazo/estructura del freno cerca del pivote (camino de calor por atascamiento/arrastre)
- Temperatura del motor del empujador
- Temperatura del cilindro del empujador / zona de aceite (si es factible)
- Aire ambiente cerca del freno (protegido del calor radiante)
[Internal Link] Freno de tambor electrohidráulico serie YWZ13
Para frenos de disco (por ejemplo, serie YPZ2 / serie SH a prueba de fallos)
- Temperatura del disco (cámara IR en el anillo de fricción) un termopar en la tapa del disco/cerca del anillo
- Cuerpo del caliper cerca del portapastillas (izquierda/derecha)
- Placa de respaldo de la pastilla (cerca de la interfaz de fricción)
- Temperatura de la unidad hidráulica / carcasa del actuador (si es aplicable)
- Ambiente
[Internal Link] Frenos de disco hidráulicos a prueba de fallos de la serie SH
Consejo: si su freno “pasa” pero los clientes aún reportan sobrecalentamiento, a menudo está perdiendo el punto caliente real—comúnmente una interfaz de arrastre o una pequeña área del disco/rueda que se sobrecalienta primero. Por eso, la validación con puntos IR vale la pena incluso con una configuración simple de termopar.
6) Construya ciclos de trabajo que coincidan con cómo se calienta el freno en la vida real
No utilice un ciclo genérico para todos los frenos. Los mecanismos de desplazamiento, mecanismos de izaje y sistemas de guiñada de viento se calientan de manera diferente.
| Escenario | Estructura de ciclo sugerido | Qué revela |
|---|---|---|
| Viaje de grúa / viaje de carro | Ejecutar 30–60 s → frenar 2–6 s → mantener 10–30 s → repetir | Estabilidad térmica bajo paradas frecuentes de energía media |
| Ciclo de elevación (con VFD) | Deceleración controlada mediante el drive conjunto de freno a velocidad cercana a cero; incluir etapa de mantenimiento en caliente | Absorción de calor, estabilidad de retención, sensibilidad del tiempo de frenado |
| Verificación de parada de emergencia (si está clasificado) | Después de la temperatura estabilizada: 1–3 paradas de alta energía con enfriamiento definido | Riesgo de desvanecimiento, comportamiento del punto caliente máximo, recuperación post-evento |
Example cycle math (quick reality check): If your cycle is Run 30 s + Brake 3 s + Dwell 20 s, each cycle is 53 s, which is about 68 stops/hour. This helps you translate “operator behavior” into a repeatable lab plan.
7) Definir “estabilización térmica” para no detener la prueba demasiado pronto
Un error común es realizar 10–20 paradas y llamarlo “prueba de temperatura”. Para un resultado significativo de aumento de temperatura, ejecute hasta que el punto más caliente medido se estabilice bajo el mismo ciclo. Una regla práctica de estabilización es:
- Considere que el freno está estabilizado cuando el canal más caliente cambia por ≤ 2°C en 10 minutos (o ≤ 1°C en 5 minutos) bajo el mismo ciclo de trabajo.
Esto le proporciona una condición de parada repetible en todas las pruebas y hace que los datos sean comparables entre tipos de frenos (banda vs disco) y configuraciones de productos.
8) Criterios de aprobado/rechazo: combinar temperatura rendimiento (la temperatura sola no es suficiente)
Una decisión de aceptación sólida debe incluir:
- Límites de temperatura de los componentes (bobina/empujador/aceite hidráulico/interfaz de fricción)
- Retención de torque a temperatura estabilizada (control de desvanecimiento)
- Calidad de liberación (sin arrastre en condición caliente)
- Condición post-prueba (sin glaseado/escamas/arañazos anormales)
8.1 Referencias prácticas de límite de temperatura (utilice las hojas de datos como autoridad final)
Los límites exactos deben provenir de las clasificaciones de su freno y componentes, pero estas referencias de ingeniería típicas le ayudan a establecer límites realistas:
- Temperatura de bobinado de la bobina: debe mantenerse por debajo de los límites de la clase de aislamiento (por ejemplo, Clase F ≈ 155°C, Clase H ≈ 180°C en el punto caliente del bobinado). La temperatura de la carcasa suele ser menor que el punto caliente del bobinado.
- Zona de aceite del empujador electrohidráulico: muchos sistemas apuntan a < 70–90°C para la vida de la junta y respuesta estable (confirme su especificación de aceite/junta).
- Interfaz de fricción (depende del revestimiento): los materiales orgánicos generalmente necesitan temperaturas continuas más bajas que las formulaciones semi-metalizadas o sinterizadas. Use la hoja de datos de su revestimiento si desea criterios de aceptación defendibles.
8.2 Retención de torque (verificación de desvanecimiento en condición caliente)
Si puede medir el torque directamente (sensor de torque/dinamómetro), compare el rendimiento en caliente vs frío. Si no puede, utilice el tiempo de parada con una inercia conocida como proxy.
\text{Retención de Torque}=\frac{T_{caliente}}{T_{frío}}\times 100\%Many industrial teams treat a reduction greater than 10–15% (at stabilized temperature) as a meaningful warning signal—especially for safety-critical stops. Your actual acceptance threshold should match your risk level and standard.
8.3 Verificación de arrastre (la fuente oculta de calor)
Un freno que no se libera completamente pasará torque, pero fallará en campo por sobrecalentamiento. Después de que el sistema alcance la temperatura estabilizada, incluya una etapa de verificación corta:
- Ejecutar a velocidad objetivo con el freno completamente liberado durante 5–10 minutos.
- Confirme que la corriente del motor no se desplace hacia arriba.
- Confirme que las temperaturas del freno no sigan subiendo anormalmente (una tendencia ascendente durante “sin frenado” es un fuerte indicador de arrastre).
9) Lista de verificación de inspección post-prueba (transformar datos en conocimientos de mantenimiento)
Después del ciclo térmico, inspeccione y documente qué cambió. Aquí es donde los datos de prueba se vuelven útiles tanto para ingeniería como para clientes:
- Medición del desgaste de la pastilla (mm) y uniformidad del desgaste
- Glaseado, agrietamiento, delaminación, contaminación de aceite
- Superficie del disco/rueda del freno: rayado, puntos calientes (blanqueo), desviación (si se sospecha)
- Fugas del empujador, condición del aceite, condición de los sellos
- Sujetadores y pivotes: holgura, juego anormal, atascamiento
[Internal Link Placeholder] Download: Brake Temperature Rise Test Record Template (Excel/PDF)
10) Notas de prueba centradas en el producto (cómo validamos normalmente nuestras familias de frenos)
YWZ / YWZ13 electro-hydraulic drum brakes: In addition to drum temperature, we pay close attention to shoe clearance stability and thruster temperature. Many overheating complaints trace back to partial release, linkage binding, or incorrect adjustment—your test should always include a hot-condition drag verification stage.
YPZ2 electro-hydraulic disc brakes: Disc systems often run cooler overall, but can develop local hot spots if alignment or disc runout is poor. IR validation is particularly valuable here, because one thermocouple can miss a hot band near the pad edge.
SH hydraulic fail-safe disc brakes: For fail-safe systems, the hot holding behavior matters as much as stop temperature. We recommend including a hot holding stage (e.g., 10–30 minutes at defined holding torque) to confirm there is no creep and release remains reliable after heat soak.
¿Necesita un plan de prueba de aumento de temperatura para su modelo de freno exacto?
Si comparte (1) modelo de freno, (2) velocidad, (3) inercia estimada, (4) paradas/hora, (5) tipo de revestimiento, y (6) condiciones ambientales/enclosure, podemos elaborar una matriz de prueba práctica (frío estabilizado mantenimiento en caliente) con una lista de verificación de aprobación/rechazo para su proyecto.
[Internal Link Placeholder] Contact our engineering team to build your application-specific thermal test cycle.