Temperature rise is one of the fastest ways to turn a “correctly sized” industrial brake into a reliability problem. Excess heat accelerates lining wear, hardens seals, changes friction behavior (fade), and shortens the life of coils, thrusters, and hydraulic components. If you want repeatable braking torque and predictable maintenance intervals, you need a temperature rise test that matches real duty—not a generic bench run.
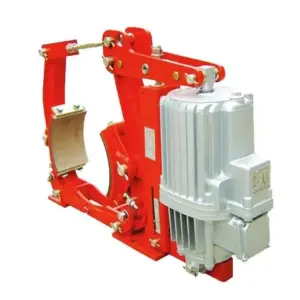
This article explains how to design an industrial brake temperature rise test with practical calculations, test-cycle design, sensor placement, and clear pass/fail criteria. Examples are mapped to typical use cases of our products such as YWZ13 electro-hydraulic drum brakes, YPZ2 electro-hydraulic disc brakeset Freins à disque hydrauliques de secours SH.
[Image Placeholder] Test stand overview: motor + inertia + brake assembly + data acquisition (DAQ) + airflow direction arrows.
1) Définir l'objectif du test (quelle décision ce test doit soutenir?)
Avant de choisir des capteurs ou d'écrire un cycle de test, définissez la décision que vous souhaitez prendre, car le cycle de service et les critères d'acceptation varieront :
- Validation de type/conception : confirmer qu'un design de frein peut survivre à un cycle de service cible sans surchauffer ou s'effacer.
- Acceptation en production : Vérifier que chaque unité respecte une ligne de base thermique et fonctionnelle contrôlée (courte course, répétabilité précise).
- Vérification de l'application : Simuler la tâche d'une machine client (très utile pour les ventes ingénierie, car cela réduit le risque de mise en service).
Dans les applications de grue, de palan, de convoyeur, et de vent, un test de montée en température utile couvre généralement : (1) arrêts dynamiques répétés (génération de chaleur) et (2) comportement de maintien à chaud / stationnement (montée en température vérification du couple statique).
2) Collecter les quatre chiffres qui génèrent de la chaleur
Pour concevoir un cycle de service qui représente la chaleur réelle de fonctionnement, vous avez besoin des quatre entrées suivantes au (ou reflétées à) l'arbre du frein :
- Vitesse lors de l'engagement du frein (rpm)
- Inertie équivalente (kg·m²)
- Arrêts par heure (ou fréquence de cycle)
- Temps de freinage par arrêt (s)
Si vous ne disposez que des données de la plaque signalétique du moteur, vous pouvez toujours estimer — mais l'inertie est le paramètre que les gens oublient le plus souvent, et c'est généralement là que naissent les problèmes thermiques.
| Entrée | Ce que cela signifie | Comment l'obtenir (pratique) |
|---|---|---|
| Vitesse (rpm) | Vitesse d'engagement du frein à l'arbre du frein | Retour d'information de l'encodeur/VFD ; ou rpm du moteur ÷ rapport de transmission |
| Inertie J (kg·m²) | Inertie totale réfléchie vue par le frein | Modèle de conduite, données OEM, ou test de décélération mesuré |
| Arrêts/heure | Fréquence d'absorption d'énergie par le frein | Journaux PLC ; données de cycle de l'opérateur ; synchronisation vidéo |
| Temps d'arrêt (s) | Définir la puissance maximale et les chocs | Exigence de contrôle, limite de sécurité, ou temps d'arrêt mesuré |
3) Convertir le cycle de service en énergie et charge thermique (maths simples qui changent tout)
Une fois que vous avez la vitesse, l'inertie et la fréquence d'arrêt, vous pouvez estimer la quantité d'énergie que le frein convertit en chaleur.
Energy per stop (rotational system):
E_{arrêt}=\frac{1}{2}J\omega^2Average braking power (strong predictor of steady temperature rise):
P_{moy}=E_{arrêt}\times\frac{N}{3600}Peak braking power (useful for fade risk and “hot spots”):
P_{pic}=T\times \omegaWorked example you can copy into a spreadsheet
Assume a travel mechanism where the brake sees: J = 40 kg·m², speed 800 rpm (ω ≈ 83.78 rad/s), and 30 stops/hour.
Then: Estop ≈ 0.5 × 40 × 83.78² ≈ 140 kJ. Average braking power Pavg ≈ 140,000 × 30 / 3600 ≈ 1.17 kW.
Ce « ~1,2 kW en moyenne » est souvent la différence entre un frein qui se stabilise à 110°C et un autre qui dépasse 180–220°C selon le flux d'air et le matériau de friction.
4) Définir les conditions limites (ambiante, flux d'air, montage) sinon votre test ne sera pas reproductible
Les résultats thermiques peuvent varier considérablement avec le flux d'air et la géométrie d'installation. Deux laboratoires peuvent réaliser « le même test » et obtenir des températures très différentes si l'un a un ventilateur soufflant sur le frein et l'autre non. Définissez et enregistrez ces conditions limites :
- Température ambiante : enregistrer et contrôler si possible (par ex., 20–30°C). Toujours rapporter ΔT, pas seulement la température absolue.
- Vitesse de l'air au frein : mesurer avec un anémomètre. Même un flux d'air de ~0,5–1,5 m/s peut réduire significativement les températures maximales.
- Orientation de montage : vertical vs horizontal peut changer l'absorption de chaleur dans la structure et les réservoirs d'huile.
- Effet de l'enveloppe : L'enveloppe « open frame » vs « guard cover » modifie la convection. Si votre application utilise une couverture, testez-la avec.
[Image Placeholder] Airflow measurement points (front/back of brake, near thruster motor, near disc/drum surface).
Rapporter la température comme augmentation par rapport à l'ambiance :
\Delta T = T_{max}-T_{ambiante}5) Plan d'instrumentation : où mesurer la température (canaux minimaux qui détectent réellement les problèmes)
A temperature rise test is only as good as sensor placement. Use Type-K thermocouples for trend data and an IR camera to validate surface hot spots. A practical sampling rate is 1 Hz (1 sample/second) for stop-cycle testing.
Pour les freins à tambour/bloc électro-hydrauliques (par ex., série YWZ13)
- Surface extérieure de la roue du frein près de la zone de frottement (2 points, à 180° l'un de l'autre)
- Support de la garniture près de la surface de friction (au moins 1 point par chaussure)
- Bras/structure du frein près du pivot (chemin de chaleur de blocage/glissement)
- Température du boîtier du moteur du propulseur
- Température du corps du cylindre du propulseur / zone d'huile (si faisable)
- Air ambiant près du frein (protégé contre la chaleur radiante)
[Internal Link] Série YWZ13 Frein à tambour électro-hydraulique
Pour les freins à disque (par ex., série YPZ2 / série de secours SH)
- Température du disque (caméra IR sur la bague de friction) thermocouple sur le chapeau du disque / près de la bague
- Corps du caliper près du porte-patin (gauche/droite)
- Plaque de support du patin (près de l'interface de friction)
- Température de l'unité hydraulique / boîtier de l'actionneur (si applicable)
- Ambiant
[Internal Link] Freins à disque hydrauliques à sécurité intégrée de la série SH
Conseil : si votre frein « passe » mais que les clients signalent encore une surchauffe, vous manquez souvent le vrai point chaud — généralement une interface de glissement ou une petite zone du disque/roue qui surchauffe en premier. C’est pourquoi la validation IR par point est utile même avec une configuration simple de thermocouple.
6) Construire des cycles de service qui correspondent à la façon dont le frein chauffe dans la vie réelle
Ne pas utiliser un cycle générique pour tous les freins. Les mécanismes de déplacement, de levage, et les systèmes de lacet de vent chauffent tous différemment.
| Scénario | Structure de cycle suggérée | Ce que cela révèle |
|---|---|---|
| Déplacement de la grue / déplacement du chariot | Courte course de 30–60 s → freinage 2–6 s → maintien 10–30 s → répéter | Stabilité thermique sous arrêts fréquents à énergie moyenne |
| Devoir de levage (avec VFD) | Décélération contrôlée via le variateur frein réglé à une vitesse proche de zéro ; inclure une étape de maintien à chaud | Absorption de chaleur, stabilité du maintien, sensibilité du timing du frein |
| Vérification de l'arrêt d'urgence (si rated) | Après stabilisation de la température : 1–3 arrêts à haute énergie avec refroidissement défini | Risque de fade, comportement du point chaud maximal, récupération après événement |
Example cycle math (quick reality check): If your cycle is Run 30 s + Brake 3 s + Dwell 20 s, each cycle is 53 s, which is about 68 stops/hour. This helps you translate “operator behavior” into a repeatable lab plan.
7) Définir la « stabilisation thermique » pour ne pas arrêter le test trop tôt
Une erreur courante consiste à faire 10–20 arrêts et à qualifier cela de « test de température ». Pour un résultat significatif, faire jusqu'à ce que le point le plus chaud se stabilise sous le même cycle. Une règle pratique de stabilisation est :
- Considérer que le frein est stabilisé lorsque le canal le plus chaud change de ≤ 2°C en 10 minutes (ou ≤ 1°C en 5 minutes) sous le même cycle de service.
Cela vous donne une condition d'arrêt reproductible entre les tests et rend les données comparables entre types de freins (tambour vs disque) et configurations de produits.
8) Critères de réussite/échec : combiner température performance (la température seule ne suffit pas)
Une décision d'acceptation robuste doit inclure :
- Limites de température des composants (enrouleur/propulseur/huile hydraulique/interface de friction)
- Rétention du couple à température stabilisée (contrôle du fade)
- Qualité de libération (pas de glissement à chaud)
- Condition post-test (pas de glaçure anormale, fissures ou rayures)
8.1 Références pratiques de limite de température (utiliser les fiches techniques comme référence finale)
Les limites exactes doivent provenir des spécifications de votre frein et de ses composants, mais ces références d'ingénierie typiques vous aident à définir des seuils réalistes :
- Température de l'enroulement de la bobine: doit rester en dessous des limites de la classe d'isolation (par ex., Classe F ≈ 155°C, Classe H ≈ 180°C au point chaud du bobinage). La température du boîtier est généralement inférieure à celle du point chaud du bobinage.
- Zone d'huile du propulseur électro-hydraulique: de nombreux systèmes ciblent < 70–90°C pour la durée de vie du joint et la réponse stable (confirmer votre spécification d'huile/joint).
- Interface de friction (selon la garniture) : les matériaux organiques nécessitent généralement des températures continues plus basses que les formulations semi-métalliques ou frittées. Utilisez la fiche technique de votre garniture si vous souhaitez des critères d'acceptation défendables.
8.2 Rétention du couple (vérification du fade à chaud)
Si vous pouvez mesurer le couple directement (capteur de couple/dynamomètre), comparez la performance à chaud et à froid. Si ce n'est pas possible, utilisez le temps d'arrêt avec une inertie connue comme proxy.
Rétention du couple=\frac{T_{hot}}{T_{cold}}\times 100\%Many industrial teams treat a reduction greater than 10–15% (at stabilized temperature) as a meaningful warning signal—especially for safety-critical stops. Your actual acceptance threshold should match your risk level and standard.
8.3 Vérification de la traction (la source de chaleur cachée)
Un frein qui ne se libère pas complètement « passera le couple » mais échouera sur le terrain en raison de la surchauffe. Après que le système ait atteint une température stabilisée, incluez une étape de vérification courte :
- Fonctionner à la vitesse cible avec le frein commandé complètement libéré pendant 5–10 minutes.
- Confirmer que le courant du moteur ne dérive pas à la hausse.
- Confirmer que les températures du frein ne continuent pas à augmenter de façon anormale (une tendance à la hausse pendant « absence de freinage » est un indicateur fort de glissement).
9) Liste de vérification après test (transformez les données en insights de maintenance)
Après le cycle thermique, inspectez et documentez ce qui a changé. C'est ici que les données de test deviennent utiles pour l'ingénierie et les clients :
- Mesure de l'usure de la garniture (mm) et uniformité de l'usure
- Glacis, fissures, délamination, contamination d'huile
- Surface du disque/roue de frein : rayures, points chauds (coloration bleue), déviation (si suspectée)
- Fuite du propulseur, état de l'huile, état du joint
- Fixations et pivots : jeu, jeu anormal, blocage
[Internal Link Placeholder] Download: Brake Temperature Rise Test Record Template (Excel/PDF)
10) Notes de test axées sur le produit (comment nous validons habituellement nos familles de freins)
YWZ / YWZ13 electro-hydraulic drum brakes: In addition to drum temperature, we pay close attention to shoe clearance stability and thruster temperature. Many overheating complaints trace back to partial release, linkage binding, or incorrect adjustment—your test should always include a hot-condition drag verification stage.
YPZ2 electro-hydraulic disc brakes: Disc systems often run cooler overall, but can develop local hot spots if alignment or disc runout is poor. IR validation is particularly valuable here, because one thermocouple can miss a hot band near the pad edge.
SH hydraulic fail-safe disc brakes: For fail-safe systems, the hot holding behavior matters as much as stop temperature. We recommend including a hot holding stage (e.g., 10–30 minutes at defined holding torque) to confirm there is no creep and release remains reliable after heat soak.
Besoin d'un plan de test de montée en température pour votre modèle précis de frein ?
Si vous partagez (1) le modèle de frein, (2) la vitesse, (3) l'inertie estimée, (4) les arrêts/heure, (5) le type de garniture, et (6) les conditions ambiantes/enclos, nous pouvons élaborer une matrice de test pratique (froid stabilisé maintien à chaud) avec une liste de vérification de réussite/échec pour votre projet.
[Internal Link Placeholder] Contact our engineering team to build your application-specific thermal test cycle.