When an industrial brake loses performance, most people look at lining material first. But in many heavy-duty applications (cranes, conveyors, metallurgy), the bigger risk is more basic: how the friction lining is attached. A high-quality lining can still fail early if the attachment method is mismatched to temperature, shock loading, contamination, or maintenance practices.
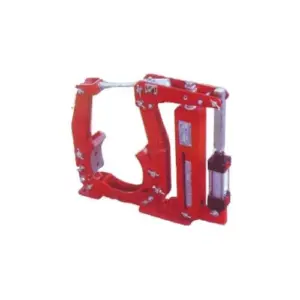
This article compares three common attachment methods—riveted, bondeddan bolted—with practical data ranges, typical failure modes, and selection guidance. Examples are aligned with our brake systems used across industry, such as Rem drum elektro-hidrolik YWZ13 (shoe linings) and Rem cakram fail-safe hidrolik SH (pad assemblies on discs).
[Image Placeholder] Three samples side-by-side: riveted shoe lining, bonded shoe lining, bolted/segmented pad assembly.
Mengapa metode pemasangan mengubah perilaku pengereman (bukan hanya “apakah tetap terpasang”)
The lining attachment must transfer tangential braking force into the shoe or backing plate without loosening, peeling, or cracking—over thousands of thermal cycles. One simple way to see the load path is to convert torque into tangential force at the effective radius:
F_t \\approx \\frac{T}{R_{eff}}Gaya tangensial itu yang harus ditanggung oleh paku keling, lapisan perekat, atau baut (dengan margin keamanan). Jika kapasitas pemasangan menurun karena panas atau kontaminasi, Anda mungkin melihat gejala yang tampak seperti “masalah gesekan”: pergeseran torsi, getaran, titik panas, keausan tidak merata, atau kehilangan pengereman secara mendadak.
Quick numeric example (useful for thinking, not a final design calculation): If a brake must deliver 10,000 N·m at an effective radius of 0.25 m, then:
F_t \\approx \\frac{10{,}000}{0.25}=40{,}000\\ \text{N}Itu adalah gaya tangensial 40 kN yang berusaha memotong atau mengelupas pemasangan lapisan selama setiap berhenti. Setiap kelemahan dalam pengikatan, pemasangan paku, atau penguncian baut akan cepat terlihat—terutama dalam rem perjalanan crane yang berat dan pengereman konveyor menurun.
Tiga metode pemasangan pada rem industri (apa yang sebenarnya dipertukarkan oleh masing-masing)
| Metode | Umum digunakan di mana | Kekuatan utama | Risiko utama | Catatan pemeliharaan |
|---|---|---|---|---|
| Dipaku | Sepatu rem drum/blok (kren, konveyor) | Penahanan mekanis yang kuat; toleran terhadap lonjakan panas; kurang sensitif terhadap oli dibandingkan pengikatan | Eksposur kepala paku keling dapat menggores roda rem; stres lokal di sekitar paku keling; area efektif lapisan sedikit berkurang | Pantau ketebalan lapisan di atas paku keling; ganti sebelum paku keling menyentuh roda |
| Dihubungkan | Bantalan rem cakram; banyak lapisan sepatu; aplikasi yang lebih tenang | Kontak seluruh area; keterlibatan halus; kebisingan lebih rendah; seringkali pemakaian yang lebih baik | Degradasi lem pada suhu tinggi; pengelupasan/peeling tepi; sensitif terhadap persiapan permukaan dan curing | Periksa tepi untuk pemisahan; hindari pemanasan berlebih/gesekan |
| Dipaku / segmentasi | Kaliper berat, cakram besar, beberapa sepatu khusus | Penggantian cepat; keamanan tinggi jika dirancang dengan benar; cocok untuk segmen besar | Pengenduran baut akibat getaran/siklus termal; torsi yang salah; karat karena korosi | Gunakan torsi yang benar metode penguncian; periksa ulang setelah perjalanan panas |
In practice, you’ll also see hybrid designs (bonded + riveted) used when both high temperature and stable contact are required. The “best” method depends on duty cycle, environment, and how disciplined maintenance is on the site.
Lapisan yang dipaku: ketika penahanan mekanis adalah pilihan yang lebih aman
Riveted linings are common on industrial drum/block brakes because they are mechanically secured even when temperatures spike. In crane travel brakes and many conveyor brakes—typical applications for YWZ13 series—this tolerance to harsh duty is a practical advantage.
Typical field advantages:
- Kurang sensitif terhadap “satu kejadian panas berlebih” dibandingkan beberapa sistem pengikatan.
- Handal di lingkungan berdebu di mana mikro-abrasion tidak dapat dihindari.
- Memberikan batas keausan visual yang jelas: saat kepala paku keling mendekat, Anda harus mengganti.
Common failure modes (what to look for):
- Eksposur kepala paku keling → goresan pada roda rem / kerusakan permukaan pengereman.
- Pecah di sekitar lubang paku keling karena konsentrasi tegangan, terutama di bawah beban kejut.
- Paku keling longgar jika kualitas pemasangan paku keling buruk atau sepatu mengalami deformasi.
Practical acceptance checks (fast and measurable):
- Ketebalan lapisan minimum di atas kepala paku keling (tetapkan aturan di lokasi; banyak tim menggunakan margin konservatif agar paku keling tidak pernah menyentuh roda).
- Penempatan paku keling: tidak ada segmen lapisan yang “bergoyang”, tidak ada celah yang terlihat di bawah lapisan.
- Inspeksi permukaan roda rem: setiap goresan harus memicu penggantian lapisan lebih awal dan penyelidikan gesekan.
[Image Placeholder] Photo: rivet head near-surface condition vs rivet head contact damage on brake wheel.
Lapisan yang diikat: tenang, kontak stabil—sampai persiapan permukaan atau panas salah
Bonded linings are extremely common in industrial disc brake pads and many shoe linings because they offer full-area support and smoother engagement. For caliper brakes, you typically have two interfaces:
- Bahan gesekan ↔ pelat penyangga (biasanya dihubungkan)
- Rakitannya ↔ kaliper (dipertahankan oleh pin/baut/klip)
For systems like our Rem cakram fail-safe hidrolik SH, bonded pad integrity matters because these brakes are often used for holding and emergency duty—where pad detachment is not acceptable.
Practical data points (industry typical ranges):
- Banyak sistem pengikatan industri menargetkan kekuatan geser lem di 10–25 MPa rentang (tergantung kimia, suhu, dan curing secara besar-besaran).
- Performa lem biasanya menurun saat suhu antarmuka meningkat; paparan berulang ke puncak tinggi mempercepat degradasi.
Common failure modes:
- Pengangkatan / pengelupasan tepi: sering dimulai di sudut di mana panas dan geseran terkonsentrasi.
- Kerusakan panas garis ikatan: bantalan terlihat “baik” sampai sebuah kejadian suhu tinggi menyebabkan pemisahan mendadak.
- Permukaan pengikat yang terkontaminasi: lapisan minyak, karat, atau blasting yang buruk secara dramatis mengurangi kekuatan ikatan.
Two shop-floor controls that matter more than “brand adhesive”:
- Persiapan permukaan (pembersihan penggosokan primer yang benar jika diperlukan)
- Kontrol curing (suhu/waktu/tekanan) dan catatan batch yang dapat dilacak
[Image Placeholder] Cross-section sketch: correct bond line thickness vs voids/poor wet-out areas.
Lapisan yang dikaitkan atau dibagi: keunggulan layanan—jika Anda mengontrol torsi dan penguncian
Lapisan yang dikaitkan/bagian yang dipasang digunakan ketika Anda menginginkan penggantian cepat dan keamanan mekanis tinggi pada segmen bantalan besar. Dalam lingkungan berat, ini dapat mengurangi waktu henti secara signifikan—terutama saat akses rem sulit. Tetapi desain yang dikaitkan hanya dapat diandalkan jika pengencang diperlakukan sebagai bagian dari sistem pengereman, bukan sebagai “perangkat keras.”
What usually goes wrong on site:
- Torsi baut yang salah (torsi kurang → pelonggaran; torsi berlebih → yield baut atau distorsi pelat penyangga)
- Tanpa metode penguncian (tanpa mur torsi utama, tanpa washer pengunci, tanpa pengunci ulir, tanpa kawat pengaman—tergantung pada desain)
- Siklus termal getaran tidak diperhitungkan (perjalanan panas pertama melonggarkan baut)
- Karat karena korosi pada peralatan luar ruangan/ pelabuhan (baut tidak dapat dilayani saat diperlukan)
Jika Anda menggunakan bantalan yang dikaitkan, perlakukan “torsi pengencangan ulang setelah perjalanan panas pertama” sebagai langkah standar pengujian.
[Image Placeholder] Photo: bolt locking methods commonly used on brake pad assemblies (locking plate, safety wire, prevailing nut).
Panduan pemilihan berdasarkan aplikasi (apa yang biasanya berhasil di lapangan)
Di bawah ini adalah kecenderungan praktis (bukan aturan mutlak). Pemilihan akhir harus mengikuti desain rem Anda, grade lapisan, dan profil tugas.
| Aplikasi | Preferensi pemasangan yang paling umum | Mengapa |
|---|---|---|
| Rem perjalanan kren / troli (tinggi frekuensi berhenti) | Dipaku atau diikat (tergantung suhu) | Memerlukan pengulangan; dipaku menoleransi penyalahgunaan, diikat memberikan kontak yang halus jika suhu terkendali |
| Menahan hoist / penahanan gagal-safety | Bantalan yang diikat (dirancang OEM) penahanan bantalan yang aman | Kontak seragam dan pegangan yang dapat diprediksi; harus tahan terhadap pengelupasan dan creep pada kondisi panas |
| Metalurgi / debu suhu tinggi | Dipaku atau hybrid (pengikatan dipaku) | Puncak panas dan kontaminasi umum; cadangan mekanis mengurangi risiko pelepasan |
| Paparan korosi di luar / pelabuhan | Sistem yang dipaku atau dilindungi dengan baik | Baut memerlukan strategi korosi; paku keling menghindari masalah layanan pengencang yang macet |
Petunjuk inspeksi: cara mendeteksi masalah pemasangan lebih awal (sebelum berhenti menjadi tidak aman)
- Bantalan/ lapisan yang diikat: periksa tepi untuk pengelupasan, retak, “celah bayangan,” atau garis ikatan yang gelap karena panas.
- Lapisan yang dipaku: periksa kedekatan kepala paku keling ke permukaan dan segmen yang longgar/berderak.
- Bantalan yang dikaitkan: tanda saksi baut; periksa ulang setelah perjalanan panas pertama; inspeksi untuk distorsi pelat penyangga.
- Jenis apa saja: jika Anda melihat pita panas lokal di cakram/roda atau keausan tidak merata yang cepat, selidiki penjajaran dan penggeseran terlebih dahulu.
[Internal Link Placeholder] Spare parts page for brake linings/pads (OEM matched sets)
Mengapa suku cadang OEM penting di sini (pemasangan adalah bagian dari desain keselamatan)
Mengubah metode pemasangan tanpa validasi rekayasa adalah risiko tersembunyi yang umum. Misalnya, mengubah sepatu dari dipaku ke diikat (atau menggunakan proses pengikatan yang berbeda) dapat mengubah transfer panas, ketahanan pengelupasan, dan mode kegagalan—terutama pada rem tugas tinggi seperti rem kren seri YWZ. Demikian pula, bantalan rem cakram mungkin “cocok” dengan kaliper tetapi gagal karena sistem ikatan bahan gesekan-ke-pelat penyangga tidak dirancang untuk puncak suhu dan beban geser yang sama.
Untuk peralatan yang kritis keselamatan, perlakukan metode pemasangan lapisan sebagai fitur komponen yang ditentukan, bukan sebagai kemudahan manufaktur. Menggunakan bantalan/ lapisan yang cocok dengan OEM menjaga perilaku gesekan dan integritas pemasangan sesuai dengan maksud desain rem.
[Internal Link Placeholder] YWZ13 / YWZ brake spare parts kits (linings + pins/bushings + hardware)
[Internal Link Placeholder] SH series brake pad sets and replacement procedure