Получить предложение
Пожалуйста, оставьте нам сообщение, и мы ответим в течение 12 часов.

Контроль натяжения в сети is the automated process of maintaining a specific, constant amount of pulling force (tension) on a continuous, flexible material—known as a “web”—as it moves through a machine. In industries such as printing, coating, laminating, and slitting, precise tension control is not merely a preference; it is an absolute necessity for achieving high product quality, minimizing waste, and maximizing production speed.
Why is Tension Control Critical?
Неправильно натянутый веб может привести к множеству дорогостоящих дефектов. Если натяжение слишком низкое, материал может смяться, уходить в стороны или провисать, что приводит к несовпадению печати, неравномерному покрытию или плохому качеству рулонных материалов. Если натяжение слишком высокое, материал может растягиваться, сужаться по ширине или даже рваться, что вызывает дорогостоящие простои оборудования и потерю материала.
Правильно спроектированная система контроля натяжения обеспечивает стабильное течение материала через процесс, приводя к безупречному качеству и операционной эффективности.
The Three Zones of Tension Control
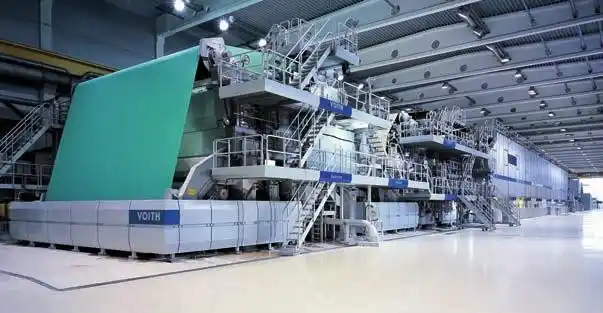
Обычная машина по обработке веба делится на три критических зоны, каждая из которых требует своего контура контроля натяжения:
The Indispensable Role of Brakes in the Unwind Zone
В критической зоне развальцовки индустриальный тормоз является основным устройством создания натяжения. Система работает в замкнутом контуре:
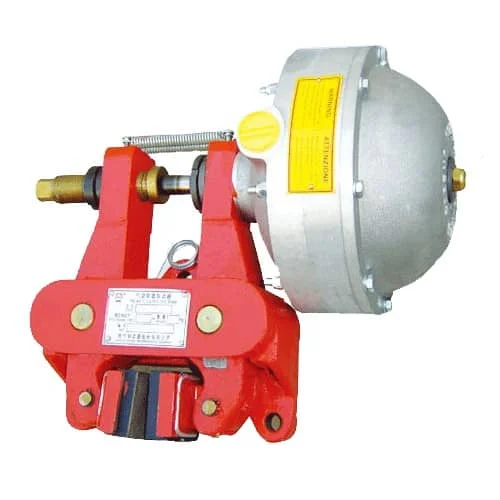
Распространенные тормоза для этого применения включают пневматические дисковые тормоза за их высокий момент и отличное рассеивание тепла, а также тормоза на магнитном материале или гистерезис-тормоза за их исключительно плавное управление крутящим моментом независимо от скорости.
В итоге, контроль натяжения веба является базовой технологией для высокоскоростного производства, и индустриальный тормоз — краеугольный камень этой основы, обеспечивая точную, надежную силу, необходимую для превращения сырья в идеальный продукт.