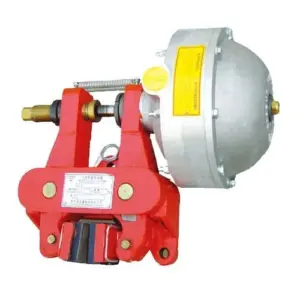
Many brake “failures” reported on site are not manufacturing defects—they’re acceptance and installation misses: wrong coil voltage, shipping locks left in place, incomplete release due to linkage geometry, friction surfaces contaminated during handling, or fasteners that loosen after the first hot run.
This article provides a practical on-site acceptance checklist focused on what is most commonly overlooked: identification (nameplate & configuration), clearances, fastenersy accessories. Examples are aligned with our brake families such as Frenos de tambor electrohidráulicos YWZ13, Frenos de disco a prueba de fallos SH hidráulicosy Frenos de seguridad electromagnéticos SE.
[Image Placeholder] Field acceptance toolkit: feeler gauges, calipers, multimeter, clamp meter, torque wrench, dial indicator, IR thermometer, thread marker paint.
1) Inspección de recepción (antes de la instalación): detectar problemas de “pieza incorrecta / configuración incorrecta”
Haz esto antes de montar el freno en la máquina. Una vez instalado, rastrear desajustes lleva horas (y generalmente termina en “debe ser el freno”).
- Verifique la placa de identificación: modelo, número de serie, voltaje, frecuencia, duty, presión de liberación (si aplica), clasificación de protección y notas de configuración especial.
- Verifique que los documentos coincidan con el número de serie: hoja de prueba de fábrica, diagrama de cableado, dibujo de instalación y lista de embalaje.
- Daños en el envío: brazos de enlace doblados, conectores agrietados, cilindro/propulsor abollado, roscas de cables dañadas, sujetadores faltantes, sellos rasgados.
- Las superficies de fricción están limpias: Las pastillas/revestimientos y la rueda de freno/disco no deben tener residuos de aceite anti-óxido, grasa o adhesivo de embalaje.
- Accesorios presentes: hardware de liberación manual, interruptores de límite, interruptores de desgaste, accesorios hidráulicos, conectores, cubiertas protectoras (si se ordenaron).
Practical rule: photograph the nameplate and terminal box before installation. It prevents long disputes later and speeds up remote troubleshooting.
2) Verificaciones de identificación que previenen el 80% de problemas eléctricos/de actuación
En el sitio, “se enciende” no es suficiente. Quieres confirmar que la configuración del freno coincide con tu sistema de energía y controles.
| Tipo de freno | Parámetro más olvidado | Qué verificar en el sitio | Síntoma típico si está mal |
|---|---|---|---|
| Freno electromagnético (por ejemplo, SE) | Coincidencia de voltaje de la bobina / rectificador | Medir el voltaje de corriente continua de la bobina en los terminales del freno durante la liberación | Liberación débil, arrastre, sobrecalentamiento de la bobina |
| Freno electrohidráulico (por ejemplo, YWZ13) | Fase de potencia / rotación / recorrido | Confirme el cableado correcto, alcance del recorrido, sin atascos mecánicos | Liberación lenta, liberación parcial, sobrecalentamiento |
| Freno hidráulico de seguridad (por ejemplo, SH) | Condición de presión de liberación / purga | Confirme que la presión alcanza las especificaciones y que el freno se libera completamente | No puede liberar, arrastre de las pastillas, operación inestable |
[Internal Link Placeholder] If your electromagnetic brake uses a dedicated power supply box/rectifier, link it here (example: DKZ power supply box page).
3) Holgura y alineación: medirlo, no “a simple vista”
La holgura (espacio de aire/holgura de la zapata) es un número pequeño con grandes consecuencias:
- Demasiado pequeño → arrastre → aumento de temperatura → desvanecimiento → desgaste rápido
- Demasiado grande → frenado retrasado → mayor distancia de parada → respuesta de retención insuficiente
Para frenos de tambor / bloque (por ejemplo, YWZ13): la simetría de la holgura de la zapata importa
For YWZ13 electro-hydraulic drum brakes, measure left/right shoe clearance with a feeler gauge at the recommended points. Record both sides. A large imbalance often predicts uneven wear and inconsistent torque.
[Image Placeholder] Where to place the feeler gauge on a drum brake shoe (two points per side) + example recording format.
Para frenos de disco (por ejemplo, SH): confirme la liberación completa y la distancia estable de las pastillas
For Frenos de disco a prueba de fallos SH hidráulicos, confirm the pads retract properly after release and the disc runs freely without hot rubbing. If you have a dial indicator, also check disc runout—excessive runout can “pump” pads and change effective air gap during rotation.
Field tip (high value, low cost): after release, rotate the shaft by hand (or jog at low speed) and listen. Continuous rubbing sound + rising motor current is often the earliest warning of drag.
4) Sujetadores: control de torsión y re-verificación del tiempo (la parte que la gente omite)
Los frenos ven vibración, ciclos térmicos y cargas de choque repetidas. Incluso cuando están apretados en fábrica, los sujetadores de montaje en el sitio deben verificarse con una llave de torsión y luego volver a comprobarse después del primer ciclo térmico.
What to do on site:
- Ajuste los tornillos de montaje a su especificación de proyecto (y regístrelo). Use herramientas calibradas.
- Marque los sujetadores con pintura de testigos (marcas de testigo). Esto hace que el aflojamiento sea visible durante las inspecciones.
- Reajuste de torsión después del ciclo caliente: hacer funcionar el mecanismo durante 30–60 minutos bajo carga típica, luego volver a comprobar los tornillos críticos después de enfriar.
Reference data (example only): if your project doesn’t provide bolt torque values, you can use standard tables based on bolt grade, lubrication state, and thread condition. Because site conditions vary, the safest practice is to follow your machine OEM torque spec.
| Tornillo común (clase de propiedad) | Torque en seco (aprox.) | Donde importa en los frenos |
|---|---|---|
| M12 (8.8) | ~70–90 N·m | Soportes de caliper, protectores, soportes de sensores |
| M16 (8.8) | ~180–220 N·m | Montaje principal a base, brazos del freno |
| M20 (8.8) | ~350–450 N·m | Marcos de freno grandes / montajes pesados |
¿Quiere una hoja de aceptación específica para su modelo de freno?
T_b \\approx K \\ F \\ d
Where K (nut factor) can vary widely (often ~0.15–0.25 depending on lubrication and surface condition). This is why project-specific torque specs matter.
5) Accesorios y periféricos: confirmar que realmente funcionan (no solo “instalados”)
Muchos sitios solo verifican el cuerpo del freno. Pero los periféricos son lo que hace que el sistema sea seguro y mantenible.
- Liberación manual: verifique que esté presente, accesible y que funcione correctamente (especialmente en frenos de seguridad).
- Interruptor de apertura de freno (si está equipado): confirme que cambia de estado solo cuando el freno está completamente liberado (evita “moverse mientras está medio abierto”).
- Interruptor de desgaste: confirme el cableado y la lógica de alarma; verifique la dirección de actuación mecánica.
- Fuente de alimentación/rectificador: confirme la salida en los terminales del freno (no solo el voltaje del panel).
- Líneas/herramientas hidráulicas: verifique el enrutamiento correcto de la manguera (sin rozaduras, sin curvas pronunciadas), sellado correcto, puntos de purga correctos.
- Bloques de transporte / bloques de envío: confirme que se ha retirado (una causa frecuente de “sin recorrido / sin liberación”).
[Image Placeholder] Example: shipping block / transport screw locations on a thruster + “remove before operation” tag.
6) Verificaciones funcionales que debe realizar durante la aceptación (rápidas, medibles y defendibles)
Una buena prueba de aceptación en el sitio utiliza resultados medibles. A continuación, se presenta una secuencia práctica que se ajusta a la mayoría de las instalaciones.
Paso 1: Ciclo en frío (10–20 ciclos)
- Confirme una operación suave de aplicación/liberación, sin atascos, sin ruidos anormales.
- Registrar el tiempo básico de temporización: tiempo de liberación y tiempo de aplicación (usa un cronómetro si no hay registro PLC).
- Confirme que la holgura después del ciclo no varíe anormalmente.
Paso 2: Verificación del comportamiento de seguridad (obligatorio para elevación / retención de seguridad)
For fail-safe systems (e.g., SH and many spring-applied designs), verify that loss of power / loss of release pressure causes the brake to apply correctly and hold. Perform this test under controlled conditions with the machine secured.
Paso 3: Verificación en caliente (la forma más rápida de detectar arrastre)
Operate the mechanism in a realistic manner for 30–60 minutes (or to the point where the brake has clearly warmed), then:
- Utilice un termómetro infrarrojo para escanear el disco/rueda de freno y la carcasa en busca de puntos calientes inusuales.
- Verifique que la corriente del motor no haya aumentado en comparación con la línea base (el arrastre suele aparecer aquí primero).
- Vuelva a verificar la holgura después de enfriar y confirme que los sujetadores aún estén alineados con testigos.
Useful field threshold: if a brake surface is significantly hotter than nearby drivetrain components under “released” running, treat it as a drag investigation—even if stopping feels normal.
7) La lista de “pequeños detalles” que causa los mayores retrasos en el sitio
- Voltaje incorrecto en los terminales del freno: el panel indica 220V, pero el freno ve menos debido a la caída del cable → liberación débil.
- Tapón de transporte no ventilado / preparación incorrecta del propulsor: causa recorrido lento o inconsistente.
- Aceite anti-óxido en disco o revestimiento: causa deslizamiento, glaseado y torque inestable.
- Soporte de freno instalado fuera de centro / soporte mal alineado: crea desgaste desigual y puntos calientes.
- Lógica del interruptor de límite invertida: Se presenta la señal de “freno abierto” mientras el freno aún está parcialmente aplicado.
- Sujetadores no re-verificados después del primer ciclo caliente: el aflojamiento causa deriva de la geometría y arrastre.
¿Quiere una hoja de aceptación específica para su modelo de freno?
Si comparte el modelo y la aplicación de su freno (polipasto / carro / viaje / viento), podemos proporcionar una lista de verificación de aceptación con los puntos de medición correctos y los valores registrados recomendados (puntos de holgura, verificaciones de cableado, pasos de verificación de seguridad), adaptados a nuestra serie de frenos como YWZ13, SH y SE.
[Internal Link Placeholder] Download: On-site Acceptance Checklist (labels + clearance + fasteners + accessories) in Excel/PDF.