In industrial disc brake systems, the brake disc is not just “a piece of steel.” Its surface roughness (commonly specified as Ra) directly affects how quickly pads bed-in, how stable the friction coefficient stays over time, and how fast both the pads and disc wear.
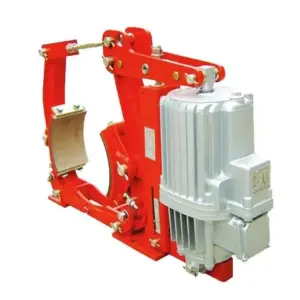
If a new disc is too smooth, bedding-in can take a long time and the pads may glaze, leading to low torque and inconsistent stopping. If the disc is too rough, you may see aggressive pad wear, noise, higher temperature rise, and uneven hot bands. These issues show up in many caliper brake applications—including our Freins à disque hydrauliques de secours SH, YPZ2 electro-hydraulic disc brakes, and pneumatic caliper disc brakes (CQP/QP series)—because all of them rely on predictable friction film formation on the disc track.
[Image Placeholder] Close-up comparison: (A) disc too smooth (mirror-like), (B) correct machining texture, (C) disc too rough with deep spiral tool marks.
Pourquoi Ra est important dans un frein à disque industriel (pas seulement “pour l’apparence”)
Pour un frein à disque, le couple de freinage est fortement lié au coefficient de friction, à la force de serrage et au rayon effectif :
T \approx \mu \cdot F_{clamp} \cdot R_{eff}Ra influences torque indirectly because it affects how friction film forms (transfer layer) and how stable μ stays across temperature, humidity, and duty cycle. In plain terms, disc roughness influences:
- Vitesse de rodage : Comment le pad et le disque développent rapidement un contact et un film de friction uniformes.
- Mode d’usure : Usure du film adhésif vs usure par coupe abrasive.
- Bruit et vibration: Le motif de rugosité et les “marques en spirale” peuvent déclencher des sifflements/vibrations.
- Comportement thermique : film de friction instable = points chauds locaux = banding thermique.
Lorsque les clients signalent que “le couple de freinage est instable”, le premier coupable est souvent le étrier. Mais si la finition du disque est mauvaise — ou si elle a été resurfacée avec un outil inapproprié — la stabilité du couple est difficile à atteindre même avec un frein parfaitement fonctionnel.
Ra, Rz, et direction d’usinage : ce que vous devriez réellement spécifier
Ra is the most common roughness average used in purchase specs. It is useful, but it does not describe everything. For friction surfaces, two additional items are often more predictive of problems:
- Comportement Rz / pic-à-vallée : Des marques d’outil profondes peuvent exister même lorsque Ra semble “acceptable”.
- Direction / motif de usinage : Les rainures en spirale alignées avec la rotation peuvent favoriser la vibration et la formation inégale de film.
[Image Placeholder] Illustration: spiral turning marks vs cross-hatch pattern (showing why cross-hatch is usually more stable for bedding-in).
Gamme pratique de Ra utilisée dans de nombreux disques de frein industriels (point de départ)
Les valeurs exactes doivent suivre la spécification de votre fournisseur de frein/disque (le matériau de la plaquette compte), mais les plages ci-dessous sont largement utilisées comme cibles pratiques pour les pistes de frein à disque industrielles :
| État de la surface du disque | Gamme typique de Ra | Ce que vous voyez généralement en fonctionnement |
|---|---|---|
| Trop lisse | < 0,8 μm | Rodage lent, risque de glaçage, couple initial plus faible, bandes de contact “polies” |
| Gamme de fonctionnement courante (de nombreuses plaquettes industrielles) | ~1,6 à 3,2 μm | Vitesse de rodage raisonnable, film de friction stable, usure équilibrée |
| Trop rugueux (souvent problématique) | > 4,0 μm | Usure agressive de la plaquette, bruit, chaleur accrue, rayures visibles et poussière |
Important : if you use semi-metallic or sintered friction materials (high-energy duty), the “best” roughness range can shift. Always match disc finish to the friction material grade and duty cycle.
Comment la rugosité du disque influence le rodage (ce qui se passe lors des 50 à 200 premières arrêts)
Le rodage n’est pas simplement “usiner la plaquette jusqu’à ce qu’elle s’adapte”. C’est le processus de construction d’une couche de friction stable sur le disque et de création d’une zone de contact réelle uniforme. La rugosité du disque modifie le comportement de rodage de manière prévisible :
Si le disque est trop lisse
- Le matériau de la plaquette peut se déformer et glacer au lieu de former un film stable.
- Le coefficient de friction initial peut être faible et variable (les opérateurs ressentent un “freinage faible”).
- La température peut augmenter localement car le contact se produit dans de petites zones au début.
Si le disque est trop rugueux
- Le taux d’usure de la plaquette augmente (lorsque l’abrasif domine).
- La poussière de frein augmente ; les rainures s’approfondissent rapidement, surtout en cas de contamination.
- Le bruit et le rebond de couple deviennent plus probables si les marques d’outil sont directionnelles.
[Image Placeholder] Photo set: glazed pad surface vs properly bedded pad showing uniform matte transfer layer.
Une routine de rodage que les techniciens peuvent réellement suivre (freins à disque sur grues, palans, treuils)
Le bon plan de rodage dépend de l’énergie par arrêt, mais l’objectif pratique est le même : construire un film stable sans surchauffer prématurément. Voici une routine conservatrice qui fonctionne pour de nombreuses installations de freins à disque industriels :
- Premiers 20–30 arrêts : Freinage léger à modéré, éviter les arrêts d’urgence difficiles. Permettre de courtes périodes de refroidissement.
- Prochains 20–50 arrêts : charge de freinage moyenne, éviter encore et encore des arrêts à haute énergie continue.
- Vérification : confirmer que le freinage devient plus cohérent et que la bande de contact de la plaquette devient uniforme (inspection visuelle si possible).
- Contrôle thermique : Effectuez une analyse IR du disque après une courte période de service ; les bandes chaudes indiquent des problèmes de déviation/contact, pas un “simple rodage”.
Si vous souhaitez relier simplement le rodage à la chaleur, suivez la puissance de freinage lors des arrêts répétés :
P \approx T \cdot \omega
Lorsque le disque est trop rugueux ou que le contact est inégal, le même arrêt peut créer une surchauffe locale plus élevée car le frottement est instable et concentré dans de petites zones.
Mesure sur le terrain : comment vérifier la rugosité du disque sans laboratoire
Pour l’acceptation sur site ou le dépannage, un testeur de rugosité portable est idéal. Si vous n’en avez pas, vous pouvez quand même faire un dépistage significatif.
Option A (meilleur) : testeur de rugosité portable
- Mesurer à plusieurs positions autour du disque (par ex. 6–12 points).
- Mesurer au même rayon où la plaquette fonctionne (au milieu de la piste).
- Enregistrer Ra et (si disponible) Rz.
Option B (dépistage) : comparateur de surface vérification visuelle du motif
- Comparer avec une plaque de comparaison de rugosité (couramment utilisée en atelier).
- Recherchez des rainures en spirale profondes, des pics de crête ou des bandes de polissage.
- Utilisez un test de l’ongle avec précaution : si les rainures “accrochent” fortement, c’est souvent trop rugueux pour un rodage stable.
[Image Placeholder] Photo: portable roughness tester on disc + example reading record (Ra values at 8 points).
Actions correctives : que faire lorsque la rugosité du disque est incorrecte
Ne “réparez” pas la finition du disque en devinant. Choisissez une action corrective basée sur ce que montre la surface du disque.
Si le disque est trop lisse (glacis / faible couple / long rodage)
- Conditionnement léger de la surface (méthode abrasive approuvée) pour restaurer la texture.
- Vérifiez que le matériau de la plaquette est adapté à l’application ; certains revêtements se glacisent facilement si la charge est trop faible.
- Relancer une routine de rodage contrôlée et surveiller les bandes de température.
Si le disque est trop rugueux (usure rapide / bruit / rayures)
- Resurfaçage (meulage/finition) pour une plage Ra contrôlée ; éviter les rainures directionnelles profondes.
- Vérifier l’alignement et le décalage : les problèmes de rugosité coexistent souvent avec des décalages induisant des points chauds.
- Confirmer les sources de contamination (huile/graisse). Les particules abrasives accélèrent considérablement la rayure.
Important for resurfacing: if you machine the disc, control both surface finish et thickness/runout. A “nice-looking” surface that increases runout will create new problems.
Comment cela se relie à nos systèmes de frein à disque (SH / YPZ2 / étriers pneumatiques)
Our caliper brake systems—such as SH (hydraulic fail-safe) and YPZ2 (electro-hydraulic)—are designed to deliver predictable clamp force and fail-safe behavior. To get the expected performance on site, the disc must also meet basic finish and geometry requirements:
- rugosité de la surface du disque dans une bande Ra adaptée au matériau de la plaquette sélectionnée
- pas de marques de spirale profondes sur la piste de friction
- Contrôle raisonnable du décalage pour éviter le recul de la plaquette et la formation de bandes chaudes
If you are sourcing discs separately, we recommend treating disc finish as part of the braking system specification—not a machining afterthought. We can also supply matched brake discs (e.g., BSP brake discs) to align friction performance with the brake design intent.
[Internal Link Placeholder] BSP Brake Disc (product page)
Si vous le souhaitez, nous pouvons transformer cela en spécification d’achat liste de contrôle du site pour votre projet.
Partagez votre modèle de frein (SH / YPZ2 / CQP/QP), diamètre du disque, vitesse de l’arbre, cycle de service et type de matériau de friction. Nous pouvons suggérer : (1) une bande cible pratique Ra, (2) points de mesure et méthode d’acceptation, et (3) une routine de rodage qui réduit le glaçage et l’usure précoce.
[Internal Link Placeholder] Contact our engineering team for disc surface finish recommendations and matched spare parts support.