When an industrial brake loses performance, most people look at lining material first. But in many heavy-duty applications (cranes, conveyors, metallurgy), the bigger risk is more basic: how the friction lining is attached. A high-quality lining can still fail early if the attachment method is mismatched to temperature, shock loading, contamination, or maintenance practices.
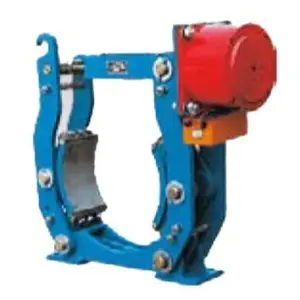
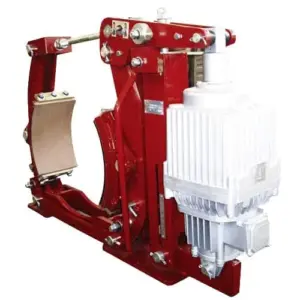
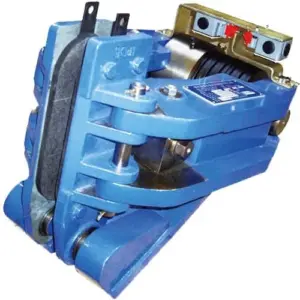
This article compares three common attachment methods—riveted, bondede bolted—with practical data ranges, typical failure modes, and selection guidance. Examples are aligned with our brake systems used across industry, such as YWZ13 tambor eletro-hidráulico (bloco) travões (shoe linings) and SH travões de disco hidráulicos de segurança (fail-safe) (pad assemblies on discs).
[Image Placeholder] Three samples side-by-side: riveted shoe lining, bonded shoe lining, bolted/segmented pad assembly.
Porquê a mudança no método de fixação afeta o comportamento de travagem (não apenas “se fica lá”)
The lining attachment must transfer tangential braking force into the shoe or backing plate without loosening, peeling, or cracking—over thousands of thermal cycles. One simple way to see the load path is to convert torque into tangential force at the effective radius:
F_t \approx \frac{T}{R_{eff}}Essa força tangencial é o que os rebites, camada adesiva ou parafusos, no final, têm que suportar (com margem de segurança). Se a capacidade de fixação degradar com calor ou contaminação, pode-se observar sintomas que parecem “problemas de fricção”: deriva de torque, chatter, pontos quentes, desgaste desigual ou perda súbita de travagem.
Quick numeric example (useful for thinking, not a final design calculation): If a brake must deliver 10,000 N·m at an effective radius of 0.25 m, then:
F_t \approx \frac{10{,}000}{0.25}=40{,}000\ \text{N}Isso é 40 kN de força tangencial tentando cisalhar ou descascar a fixação da forra durante cada paragem. Qualquer fraqueza na colagem, instalação do rebite ou bloqueio do parafuso aparecerá rapidamente—especialmente em travões de grua de alta resistência e travões de correia descendente.
Três métodos de fixação em travões industriais (o que cada um realmente compromete)
| Método | Localizações típicas | Principais vantagens | Principais riscos | Notas de manutenção |
|---|---|---|---|---|
| Rebiteado | Sapatas de tambor/bloco de travão (gruas, correias) | Retenção mecânica forte; tolerante a picos de calor; menos sensível a óleo do que a colagem | A exposição da cabeça do rebite pode riscar a roda do travão; stress local ao redor dos rebites; área de forra efetiva ligeiramente reduzida | Monitorizar a espessura da forra acima dos rebites; substituir antes que os rebites contactem a roda |
| Colado | Pastilhas de travão de disco; muitas forras de sapato; aplicações mais silenciosas | Contacto de área total; engate suave; ruído mais baixo; muitas vezes melhor utilização do desgaste | Degradação do adesivo a altas temperaturas; levantamento/descascamento de arestas; sensível à preparação de superfície e cura | Inspeccionar as arestas para separação; evitar sobreaquecimento/arrasto |
| Aparafusado / segmentado | Calhas de alta resistência, discos grandes, alguns sapatos especiais | Substituição rápida; alta segurança quando bem projetado; bom para segmentos grandes | Afrouxamento de parafusos sob vibração/ciclagem térmica; torque incorreto; bloqueio por corrosão | Use o torque correto método de bloqueio; re-verifique após a corrida quente |
In practice, you’ll also see hybrid designs (bonded + riveted) used when both high temperature and stable contact are required. The “best” method depends on duty cycle, environment, and how disciplined maintenance is on the site.
Forras rebiteadas: quando a retenção mecânica é a escolha mais segura
Riveted linings are common on industrial drum/block brakes because they are mechanically secured even when temperatures spike. In crane travel brakes and many conveyor brakes—typical applications for YWZ13 series—this tolerance to harsh duty is a practical advantage.
Typical field advantages:
- Menos sensível a “um evento de sobreaquecimento ruim” em comparação com alguns sistemas de colagem.
- Confiável em ambientes poeirentos onde a microabrasão é inevitável.
- Fornece um limite de desgaste visual claro: quando as cabeças dos rebites se aproximam, deve substituir.
Common failure modes (what to look for):
- Exposição da cabeça do rebite → riscar a roda do travão / dano na superfície de travagem.
- Fissuras ao redor dos orifícios dos rebites devido à concentração de stress, especialmente sob carga de choque.
- Rebites soltos se a qualidade da instalação do rebite for pobre ou a sapata deformar.
Practical acceptance checks (fast and measurable):
- Espessura mínima da forra acima das cabeças dos rebites (estabeleça uma regra no local; muitas equipas usam uma margem conservadora para que os rebites nunca toquem na roda).
- Assentamento do rebite: sem segmentos de forra a “balançar”, sem lacunas visíveis sob a forra.
- Inspeção da superfície da roda de travão: qualquer riscado deve desencadear a substituição precoce da forra e uma investigação de arrasto.
[Image Placeholder] Photo: rivet head near-surface condition vs rivet head contact damage on brake wheel.
Forras coladas: contacto silencioso e estável—até que a preparação da superfície ou o calor estejam incorretos
Bonded linings are extremely common in industrial disc brake pads and many shoe linings because they offer full-area support and smoother engagement. For caliper brakes, you typically have two interfaces:
- Material de fricção ↔ placa de suporte (geralmente coladas)
- Conjunto de forra ↔ caliper (mantido por pinos/parafusos/clips)
For systems like our SH travões de disco hidráulicos de segurança (fail-safe), bonded pad integrity matters because these brakes are often used for holding and emergency duty—where pad detachment is not acceptable.
Practical data points (industry typical ranges):
- Muitos sistemas de colagem industriais visam resistências ao cisalhamento adesivo na 10–25 MPa faixa (depende fortemente da química, temperatura e cura).
- O desempenho do adesivo normalmente diminui à medida que a temperatura da interface aumenta; a exposição repetida a picos elevados acelera a degradação.
Common failure modes:
- Levantamento/descascamento na borda: muitas vezes começa nos cantos onde o calor e o cisalhamento se concentram.
- Dano térmico na linha de ligação: as almofadas parecem “normais” até que um evento de alta temperatura cause uma separação súbita.
- Superfícies de ligação contaminadas: filme de óleo, ferrugem ou má jateamento reduz drasticamente a resistência da ligação.
Two shop-floor controls that matter more than “brand adhesive”:
- Preparação de superfície (limpeza escovagem primário correto, se necessário)
- Controlo de cura (temperatura/tempo/pressão) e registros de lote rastreáveis
[Image Placeholder] Cross-section sketch: correct bond line thickness vs voids/poor wet-out areas.
Aparafusado ou segmentado: facilidade de manutenção—se controlar o torque e o bloqueio
Forras aparafusadas/segmentadas são usadas quando se deseja substituição rápida e alta segurança mecânica em segmentos grandes de almofada. Em ambientes de alta resistência, isto pode reduzir significativamente o tempo de paragem—especialmente quando o acesso ao travão é difícil. Mas os designs aparafusados só são confiáveis se os fixadores forem tratados como parte do sistema de travagem, não como “hardware.”
What usually goes wrong on site:
- Torque incorreto do parafuso (sob-torque → afrouxamento; torque excessivo → deformação do parafuso ou da placa de suporte)
- Sem método de bloqueio (porca sem torque preponderante, arruela de bloqueio, bloqueador de roscas, fio de segurança—depende do projeto)
- Ciclagem térmica vibração não considerado (primeira corrida quente solta os parafusos)
- Bloqueio por corrosão em equipamentos de exterior/porto (parafusos não podem ser reparados quando necessário)
Se usar pastilhas aparafusadas, trate “torque reaperto após a primeira corrida quente” como uma etapa padrão de comissionamento.
[Image Placeholder] Photo: bolt locking methods commonly used on brake pad assemblies (locking plate, safety wire, prevailing nut).
Orientação de seleção por aplicação (o que normalmente funciona no campo)
A seguir, tendências práticas (não regras absolutas). A seleção final deve seguir o seu projeto de travão, grau da forra e perfil de uso.
| Aplicação | Preferência de fixação mais comum | Porquê |
|---|---|---|
| Travões de viagem de grua / carrinho (alta frequência de paragem) | Rebiteado ou colado (dependendo da temperatura) | Necessita de repetibilidade; rebites toleram abusos, colados proporcionam contacto suave se o calor for controlado |
| Sustentação de guincho / retenção de segurança | Pastilhas coladas (projetadas pelo OEM) retenção segura da almofada | Contacto uniforme e retenção previsível; deve resistir ao delaminamento e ao escorregamento em condições quentes |
| Metalurgia / pó de alta temperatura | Rebiteadas ou híbridas (coladas rebiteadas) | Picos de calor e contaminação são comuns; a backup mecânica reduz o risco de descolagem |
| Exposição a corrosão ao ar livre / porto | Sistemas rebiteados ou bem protegidos com parafusos | Parafusos requerem estratégia de corrosão; rebites evitam problemas de serviço com fixadores presos |
Pistas de inspeção: como detectar problemas de fixação precocemente (antes que uma paragem se torne insegura)
- Pastilhas/forras coladas: verificar arestas para levantamento, fissuras, “lacunas de sombra” ou linhas de ligação escurecidas pelo calor.
- Forras rebiteadas: verificar proximidade da cabeça do rebite à superfície e quaisquer segmentos soltos/trepidantes.
- Pastilhas aparafusadas: marcas de testemunho nos parafusos; re-verificar após a primeira corrida quente; inspecionar por distorção da placa de suporte.
- Qualquer tipo: se vir bandas quentes localizadas no disco/roda ou desgaste desigual rápido, investigue primeiro o alinhamento e o arrasto.
[Internal Link Placeholder] Spare parts page for brake linings/pads (OEM matched sets)
Porquê as peças de substituição OEM são importantes aqui (a fixação faz parte do design de segurança)
Alterar o método de fixação sem validação de engenharia é um risco oculto comum. Por exemplo, trocar uma sapata de rebite para colada (ou usar um processo de colagem diferente) pode alterar a transferência de calor, resistência ao delaminamento e modo de falha—especialmente em travões de alta resistência como os travões de grua da série YWZ. Da mesma forma, as pastilhas de disco podem “encaixar” no pistão, mas falhar porque o sistema de ligação da fricção à placa de suporte não suporta os picos de temperatura e cargas de cisalhamento.
Para equipamentos críticos de segurança, trate o método de fixação da forra como uma característica de componente especificada, não como uma conveniência de fabricação. Usar forras/forras compatíveis OEM mantém o comportamento de fricção e a integridade da fixação alinhados com a intenção do projeto do travão.
[Internal Link Placeholder] YWZ13 / YWZ brake spare parts kits (linings + pins/bushings + hardware)
[Internal Link Placeholder] SH series brake pad sets and replacement procedure