In spring-applied industrial brakes, “torque” is not created by a motor or a valve—it starts with one very mechanical thing: spring preload. If preload is inconsistent, you will see it downstream as holding creep, uneven pad wear, dragging after release, or large unit-to-unit torque scatter.
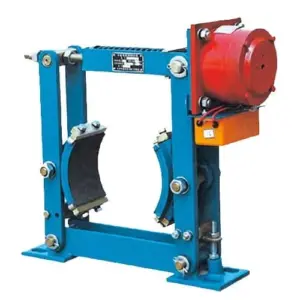
This matters most for travões de segurança (spring-applied, power-released), including hydraulic fail-safe disc brakes and electromagnetic fail-safe brakes. In our product range, examples include Travões de disco hidráulicos à prova de falhas da série SH e Travões electromagnéticos à prova de falhas da série SE. Many electro-hydraulic drum brakes also rely on springs for application force; the same preload logic applies to stability and wear behavior.
[Image Placeholder] Spring-applied disc brake cutaway: spring pack → pressure plate → pads → disc.
1) Porque a pré-carga da mola controla diretamente o torque de travagem
Para um travão de mola, a força de aperto vem da compressão da mola. Uma relação simplificada é:
F_{total}=\sum_{i=1}^{n} k_i \, x_iE o torque de travagem (simplificado) é:
T \approx \mu \cdot F_{total} \cdot R_{eff}Where k is spring rate (N/mm), x is compression (mm), μ is friction coefficient, and Reff is effective radius. When preload varies, Ftotal varies, and torque varies even if everything else is perfect.
Concrete example (shows how sensitive preload can be)
Assume a brake uses 12 springs, each with k = 30 N/mm, and assembly compresses each spring by x = 20 mm.
F_{spring}=k x = 30 \times 20 = 600\ \text{N} F_{total}=12 \times 600=7200\ \text{N}If assembly variation causes compression to shift by only ±1 mm, force shifts by ±30 N per spring, or ±360 N total (±5%). That translates almost directly into torque variation (before μ variation is even considered).
2) Duas fontes de inconsistência na pré-carga (variação das molas vs variação na montagem)
A) Variação de mola para mola (peças de entrada)
Mesmo com o mesmo desenho, as molas variam devido à tolerância do diâmetro do fio, tratamento térmico e geometria da bobina. Muitas molas de “uso geral” são fornecidas com tolerâncias de carga relativamente amplas. Se construir um travão usando molas não correspondentes, pode acabar com:
- Distribuição não uniforme da força de aperto → desgaste irregular das pastilhas
- torque diferente dependendo de quais molas suportam mais carga
- redução da margem de libertação (algumas molas são efetivamente “mais fortes” do que o atuador espera)
B) Variação induzida pela montagem (controlo de processo)
Mesmo com molas perfeitamente combinadas, a pré-carga pode variar se o processo de montagem não for controlado. Causas comuns incluem:
- altura de compressão não controlada (sem espaciadores / ajuste inconsistente)
- placa de pressão não paralela (inclinação causa compressão maior em algumas molas do que em outras)
- torque do fixador usado como proxy para pré-carga (fricção na rosca pode criar grande dispersão)
- configuração incorreta do curso ou da libertação levando a libertação parcial e acumulação de calor
[Image Placeholder] Uneven plate tilt illustration: same “nut turns,” different spring compression.
3) Inspeção de entrada: a forma mais rápida de reduzir a dispersão do torque
If you want consistent brake torque across production batches, measure springs by load at a specified length (not just free length). The practical tool is a spring tester with digital readout.
Recommended incoming measurements (recordable, audit-friendly):
- Comprimento livre L0
- Comprimento de teste Lteste (definido no desenho/processo)
- Força F em Lteste (N)
- Defeitos visuais: corrosão, fissuras, danos na superfície
Practical sorting rule (simple, effective): group springs into sets where the measured force at Lteste is tightly clustered. Many factories target a “within set” spread like max–min ≤ 3–5% for safety-critical brakes (actual limits should follow your engineering spec).
[Image Placeholder] Spring test station: spring compressed to Lteste with force displayed; photo of sorting bins labeled by force range.
4) Ponto de controlo de montagem nº 1: controlar a altura de compressão (não “torque da porca”)
If you only control tightening torque on adjustment nuts, preload scatter can be large because friction at threads and bearing surfaces varies (oil, plating, surface condition). For preload consistency, the better approach is to control compression height ou spring length under preload.
Three practical methods used in industry:
- Espaciadores/arruelas fixas: definir a posição da placa mecanicamente; muito repetível.
- Comprimento da mola medido: comprimir até ao comprimento de referência (go/no-go ou medidor de profundidade).
- Verificação de força direta (verificação pontual): dispositivo de célula de carga para verificar a força de aperto numa amostra.
Why torque-only is risky: the common bolt relationship
T_b \\approx K \, F \, d
shows that the “nut factor” K changes significantly with lubrication and surface condition. That means the same tightening torque does not guarantee the same preload.
5) Ponto de controlo de montagem nº 2: manter a placa da mola paralela (evitar desequilíbrio oculto de força)
In multi-spring brakes, preload consistency is not only “average force”—it is also force distribution. If the spring plate tilts, some springs compress more, others less. You may still hit “total compression” on paper, yet create uneven pad pressure and accelerated wear.
Practical controls:
- usar um padrão de aperto cruzado (como porcas de roda) ao definir a pré-carga
- medir a distância entre a placa e a caixa em 3–4 posições ao redor da circunferência
- definir um requisito de paralelismo (exemplo de prática: manter a variação de posição dentro de uma pequena faixa; os limites finais devem seguir o seu projeto)
[Image Placeholder] Plate parallelism measurement points with a depth gauge.
6) Ponto de controlo de montagem nº 3: verificar a margem de libertação (a consistência da pré-carga é inútil se o travão arrasta)
In fail-safe brakes, springs apply torque; power releases the brake. If the actuator stroke or release pressure is insufficient relative to spring preload, you may get partial release. That creates dragging → heat → friction drift → torque loss—often misdiagnosed as “bad pads.”
What to verify at end-of-line (EOL):
- gap de ar / folga da pastilha na libertação total (registar valor)
- pressão de libertação (hidráulica) ou voltagem da bobina (electromagnética) nos terminais do travão
- estabilidade do ciclo: a folga após 20–50 ciclos não deve variar anormalmente
For example, on our SH travões de disco hidráulicos de segurança (fail-safe), correct spring preload must be paired with correct hydraulic release behavior. If pressure reaches the gauge value but pads still drag, the root cause is often mechanical: alignment, pad carrier friction, or incorrect adjustment—not “more pressure.”
7) Verificação EOL: os testes mínimos que comprovam a consistência da pré-carga de forma defensável
A consistência da pré-carga deve manifestar-se como torque estável e comportamento de libertação estável. Um pacote de verificação EOL prático parece-se com:
| Verificar | Método | O que detecta | Registo |
|---|---|---|---|
| Torque de retenção estático | Braçadeira ou dispositivo de torque | Força da mola demasiado baixa / aperto desigual | Valor de torque direção critério de escorregamento |
| Verificação de libertação | Medir o gap de ar / folga | Pré-carga demasiado alta para o atuador / bloqueio mecânico | Valores de folga nos pontos (L/R) |
| Repetibilidade do ciclo | 20–50 ciclos de aplicação/libertação | Assentamento, inclinação da placa, ajuste instável | Folga antes/depois do ciclo |
| Triagem de tendência de calor (opcional) | Ciclo curto varredura IR | Arrastamento / bandas quentes locais | Notas sobre temperatura de superfície |
[Internal Link Placeholder] Download: Spring Preload & EOL Verification Record Sheet (Excel/PDF).
8) Sintomas de campo que indicam problemas de pré-carga (diagnóstico rápido)
- Creep de retenção aumenta com o tempo → fadiga da mola, configuração incorreta da pré-carga, pastilhas contaminadas ou problemas na superfície do disco.
- Desgaste irregular das pastilhas (um lado muito mais rápido) → inclinação da placa, distribuição desigual de molas, desalinhamento.
- Travão aquece mesmo quando “liberado” → problema de margem de libertação (pré-carga demasiado alta para o curso/pressão) ou travamento mecânico.
- Dispersão do torque entre unidades idênticas → molas não correspondentes ou controlo de altura de compressão inconsistente.
Ao substituir molas em travões de segurança fail-safe, trate o pacote de molas como um conjunto compatível. Misturar molas antigas e novas muitas vezes aumenta o desequilíbrio—even if “it fits.”
[Internal Link Placeholder] Spare parts: OEM spring sets and pad sets for fail-safe brakes.
Necessita de um plano de controlo de pré-carga para o seu modelo de travão?
Se partilhar o seu modelo de travão (por exemplo, SH / SE ou o seu tipo de travão de tambor), torque de retenção necessário, tamanho do disco/roda, e ciclo de trabalho, podemos recomendar: (1) pontos de medição da mola (Lteste/Fteste), (2) um método prático de controlo de montagem (espaciadores/medidores de altura), e (3) um pacote de verificação EOL que torna a estabilidade do torque repetível.
[Internal Link Placeholder] Contact our engineering team for spring preload consistency support.